
13528889295
13528889295
13528889295
13528889295
机床走线:切削液环境为什么不用普通波纹管
先把话说准:机床不是不能用波纹管,是不能用"普通材质"的波纹管。切削液浸泡、铁屑划割、柜内热量三件事叠加,普通 PE 材质很快就败下阵来;换成耐油耐冷却液的 PA 材质波纹管,再按区域把包塑金属软管派到切削区,走线寿命和检修效率是两个量级。本文按伤害来源逐条拆解。
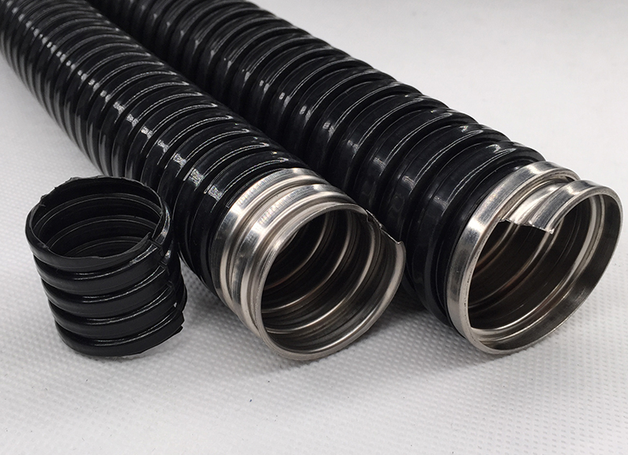
三种伤害经常同时出现在同一台机床上,这就是机床走线比普通设备布线难选的原因。
普通 PE 波纹管价格低、布线方便,但它有两道迈不过去的坎:一是耐温上限只有 100℃ 左右,靠近电柜热源和发热部件的段落长期服役偏紧;二是对油性介质的耐受一般,长期泡在切削液里会提前老化,配合铁屑研磨,波形磨穿后管内的线缆绝缘层直接暴露。维修工看到的最终现场往往是:管子破口处的一束线粘满了含油乳化液,绝缘层已经变色。
PA 尼龙材质的波纹管正好补位:德盛产品页明确其耐酸、耐润滑油、耐冷却液,工作温度 -40℃~+125℃(短时+140℃),耐温窗口覆盖机床全部热区,阻燃款还有 UL94 V-0 无卤可选——电柜起火风险和切削液伤害一起解决。
| 区域 | 主要威胁 | 建议方案 |
|---|---|---|
| 切削区、排屑区裸露段 | 铁屑切割+切削液直冲 | 包塑金属软管(金属芯扛切割) |
| 防护罩内、液压站周边 | 油雾、油污、中等温度 | PA 阻燃波纹管+接头固定 |
| 电控柜内 | 热量、检修频繁 | PA 阻燃开口波纹管(柜内分工详见控制柜走线篇) |
| 动力头往复运动段 | 高频弯折+飞溅 | PA 波纹管,开口自锁式+卡扣,开口避开弯折点 |
规律与全站选型逻辑一致:机械切割风险高的段落交给金属芯,弯折疲劳和阻燃要求高的段落交给 PA 波纹管,一个项目两种管各守各的位置。
提醒:验收机床走线时重点看三处——管壁有无切削液浸泡后的发粘变色、固定点有无松脱、最低点管内有无积液。这三处是普通材质最先出问题的地方。
三个信号占一个就该列入更换计划:表面发粘或变色(油液侵蚀中)、波形塌陷或磨穿(机械防护失效)、弯折位发白开裂(材质老化脆化)。等到漏出线缆绝缘破损再处理,代价是停机加换线。
介质的腐蚀路径不同,采购时把实际使用的切削液型号告诉厂家,按耐化学数据确认材质,比按"耐不耐油"的笼统说法下单可靠。PA 材质对润滑油、冷却液的耐受在行业内有普遍应用基础,具体配方适配以厂家数据为准。
要。电柜内热源集中、线束密集,一旦过热起火波及整柜,UL94 V-0 无卤阻燃管自熄且不释放腐蚀性气体,对柜内驱动器等电子部件是实际保护,成本增加有限。
深圳市德盛电气有限公司为机床与自动化设备提供线缆防护配套:PA 阻燃波纹管(UL94 V-0 无卤、耐润滑油与冷却液、-40℃~+125℃ 短时+140℃、内径 AD7.5~AD106)与包塑金属软管(切削区、排屑区抗切割)按区域搭配供货,配套接头、护圈、卡扣,通过 RoHS、REACH 等认证,支持非标定做。

 返回顶部